


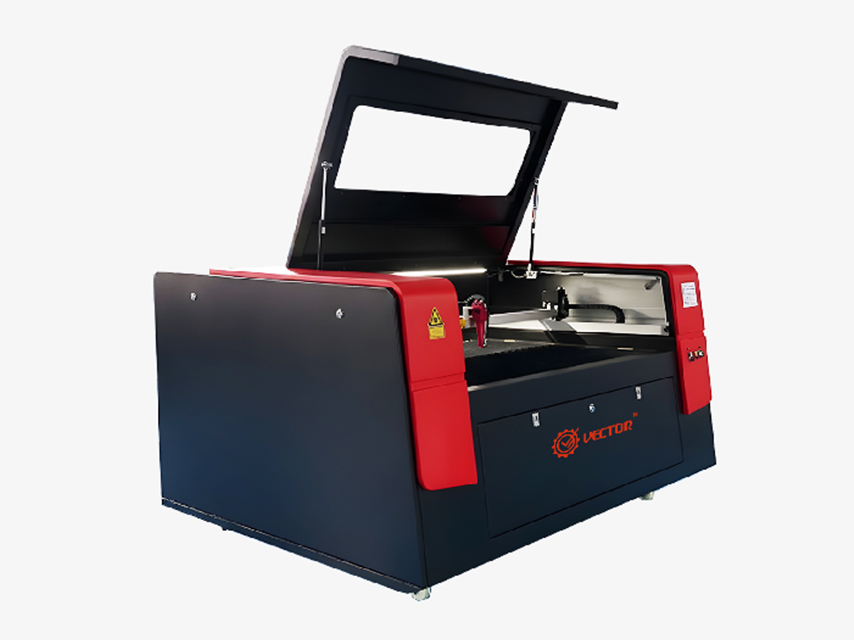
Невеликі виробники подарунків, кондитерські, косметичні бренди, рекламні майстерні дедалі частіше роблять упаковку самі. Тираж у кілька сотень коробок з індивідуальним вирізом друкарня бере неохоче або з довгим терміном, а штанцювальна форма під малу партію обходиться невигідно. CO₂-лазер дозволяє вирізати розгортку прямо з файлу, без форми, і змінювати дизайн хоч щодня. Той самий верстат виготовляє дерев’яні вставки, акрилові таблички, бірки зі шкіри, декор для вітрин та інтер’єрів.
Чому для таких виробів підходить саме CO₂-лазер
Довжина хвилі CO₂-лазера близько 10,6 мкм добре поглинається органічними матеріалами і більшістю пластиків: деревом, фанерою, МДФ, картоном, папером, шкірою, тканиною, акрилом. Волоконний лазер з довжиною хвилі близько 1 мкм розрахований насамперед на метал і на цих матеріалах працює гірше або не працює взагалі. Тому для упаковки та декору базовим інструментом стає CO₂-верстат з ЧПК, який і ріже, і гравіює на одному столі.
Ще одна особливість, корисна для упаковки: лазер може не лише прорізати матеріал наскрізь, а й робити неглибокий надріз для лінії згину або перфорацію. Це замінює окрему операцію біговки, хоча на щільному картоні результат слід перевіряти, щоб згин не тріскався.
Матеріали: що ріжеться добре, а що вимагає обережності
Гофрокартон і палітурний картон ріжуться швидко, але край темніє від нагріву. Для крафтової естетики це прийнятно, для білої косметичної упаковки інколи ні. Знизити потемніння допомагають вища швидкість, кілька проходів на меншій потужності і добрий обдув повітрям, однак повністю прибрати його на картоні не вдасться.
Фанера і МДФ підходять для коробок-скриньок, вставок-ложементів, підставок, декоративних панелей. Якість різу фанери сильно залежить від клею між шарами: на одних аркушах лазер іде рівно, на інших застрягає на клейових ділянках. Перед серією варто прорізати тестовий зразок з тієї самої партії матеріалу. МДФ дає однорідний різ, але більше диму і запаху.
Литий акрил ріжеться з полірованою кромкою, а при гравіюванні дає матовий контрастний слід. Екструдований акрил дешевший, проте гравіювання на ньому менш виразне. Шкіра (натуральна рослинного дублення) добре гравіюється і ріжеться, синтетичні замінники треба перевіряти за складом.
Є матеріали, які різати CO₂-лазером не можна. ПВХ, вініл і штучна шкіра на основі ПВХ при нагріванні виділяють хлор і хлороводень: це шкідливо для людей і руйнує оптику та механіку верстата. Полікарбонат горить і жовтіє, тому на ньому прийнятна хіба що тонка розмітка. Для будь-якого незнайомого пластику спершу з’ясовують склад.
Підготовка макета під лазер
Верстат працює з векторною графікою: лінії різу, лінії надрізу та ділянки гравіювання зазвичай розділяють за кольором або шарами, а в керуючій програмі кожному шару призначають свій режим. Розгортку коробки варто будувати з урахуванням товщини матеріалу і ширини різу, яка на картоні та фанері становить частки міліметра. Для з’єднань «шип-паз» у дерев’яних скриньках ця поправка критична: без неї деталі або не зійдуться, або висітимуть.
Типова помилка дизайнерів, які раніше готували файли для друку: подвійні лінії в місцях, де контури накладаються. Лазер пройде таку лінію двічі, кромка обгорить сильніше, а на картоні може з’явитися пропал. Корисно перевіряти файл на дублікати і з’єднувати сусідні деталі спільним різом, коли це дозволяє конструкція. Так скорочується і час обробки.
Текст перед передачею на верстат переводять у криві, інакше шрифт може підмінитися. Дрібні елементи (тонкі перемички, отвори менше міліметра) на картоні і тонкій фанері часто вигорають, тому їх ширину краще закладати з запасом.
Гравіювання і декор
Логотип на кришці коробки, візерунок на дерев’яній бирці, напис на акриловій табличці робляться растровим гравіюванням: головка проходить рядками, і час залежить від площі зображення та роздільної здатності. Великі заливки гравіюються довго, тому в серійних виробах дизайнери нерідко замінюють їх контурним малюнком або штрихуванням. Для картону гравіювання здебільшого обмежують легким тонуванням поверхні, бо глибокий слід прорізає верхній шар.
Декоративні елементи для інтер’єру та вітрин (панно, ажурні панелі, об’ємні літери з шарів фанери або акрилу) часто комбінують: різ по контуру, гравіювання фактури, склеювання шарів. Тут важливо планувати порядок операцій, щоб після прорізання дрібні деталі не зсунулися і гравіювання лягало точно на своє місце. Зазвичай спершу гравіюють, потім ріжуть внутрішні контури і лише в кінці зовнішній.
Організація серійного виробництва
Коли тираж зростає до сотень і тисяч одиниць, головним стає розкладка деталей на аркуші. Щільне розташування зменшує відходи, а групування однакових операцій зменшує холості переходи головки. Багато програм керування мають функцію автоматичної розкладки, проте для упаковки з довгими прямими лініями ручна розкладка зі спільними різами інколи дає кращий результат.
Час на завантаження й вивантаження аркушів також важливий. Якщо оператор чекає, поки верстат закінчить аркуш, а потім ще кілька хвилин вибирає деталі, реальна продуктивність знижується. Допомагають заздалегідь підготовлені аркуші, зручний стіл для розбирання і, за наявності, верстат із прохідним або змінним столом.
Окремо потрібно продумати витяжку. Картон і фанера дають багато диму та сажі, яка осідає на лінзі й дзеркалах. Брудна оптика знижує потужність на матеріалі, і оператор починає підвищувати режим, не розуміючи причини. Регулярне чищення оптики та фільтра витяжки варто внести в графік обслуговування.
Безпека і умови роботи цеху
Картон, папір і тонка фанера легко займаються. Під час різання над точкою фокусу постійно горить невеликий факел, і без обдуву повітрям він може перейти в стійке горіння, особливо на щільних розкладках з дрібними деталями.


Обдув одночасно впливає і на якість: струмінь повітря видуває продукти згоряння з різу, тому кромка виходить світлішою, а на поверхні менше сажі. Надто сильний потік на тонкому папері може зрушити легкі деталі, тому його тиск підбирають під матеріал. Тому верстат не залишають працювати без нагляду, а поруч тримають вогнегасник, придатний для електрообладнання. Обрізки та пил зі стільникового столу і піддона потрібно регулярно прибирати: накопичене сміття горить швидше за аркуш.
Дим від деревини, МДФ та шкіри містить смоли і подразнювальні речовини. Витяжка має виводити його назовні або через фільтр відповідного класу, а повітропровід бажано робити якомога коротшим і без різких поворотів. У приміщенні, де працюють з упаковкою для харчових продуктів, варто окремо подумати, щоб запах горілого не переходив на готову продукцію: її зберігають окремо від робочої зони.
Як рахувати собівартість виробу
Ціна однієї коробки або декоративної панелі складається з вартості матеріалу з урахуванням відходів розкладки, машинного часу, роботи оператора на завантаження і розбирання, а також додаткових операцій: склеювання, збирання, пакування. Машинний час зручно брати з керуючої програми, яка показує розрахункову тривалість обробки файлу, але реальна тривалість буває довшою через прискорення і гальмування головки на дрібних контурах. Тому для нового виробу краще засікти час на першому аркуші.
Вартість години роботи верстата включає електроенергію, витратні матеріали (лінзи, дзеркала, ресурс трубки), обслуговування і частку вартості самого обладнання. Ресурс CO₂-трубки обмежений, і його заміна є передбачуваною статтею витрат, яку варто розподілити на годинну ставку, а не сприймати як несподіванку через кілька років. Для коробок з картону вартість матеріалу зазвичай невелика, а основну частку становить час, тому оптимізація файлу і розкладки дає найбільший ефект саме тут.
Вибір верстата під упаковку і декор
Для упаковки найперше дивляться на формат робочого столу. Якщо поле менше за аркуш картону чи фанери, який постачає ваш дистриб’ютор, кожен аркуш доведеться попередньо розкроювати, а це зайва операція і додаткові відходи. Великі розгортки коробок також обмежують мінімальний розмір поля: розгортку не можна розділити на частини без шва.

Потужність трубки для картону і фанери товщиною кілька міліметрів зазвичай не є обмеженням: такі матеріали ріжуться і на помірній потужності, а вища потужність переважно дає швидкість на товстій фанері та акрилі. Для гравіювання логотипів і дрібних написів важливіші стабільність механіки, точність фокусування і якість оптики.
Каталог CO₂-верстатів із характеристиками моделей доступний за адресою https://lasersvit.com.ua/catalog/lazerni-so2-verstati/. Порівнюючи конфігурації, варто звіряти розмір поля з форматом своїх аркушів, наявність повітряного обдуву з регулюванням, тип столу (стільниковий або ламельний) і продуктивність витяжки, що входить у комплект. Для акрилу ламельний стіл зменшує відбиття від опорної поверхні і сліди на зворотному боці деталі.
Контроль якості партії
Для серійної упаковки зручно мати еталонний зразок кожного виробу і перевіряти перший аркуш нової партії матеріалу саме за ним: чи збирається коробка без зусиль, чи не тріскаються лінії згину, чи однаковий колір кромки. Картон з різних партій буває різної щільності та вологості, і режим, підібраний місяць тому, на новому аркуші може не прорізати матеріал до кінця.
Якщо деталь не випадає з аркуша сама і її доводиться виламувати, на кромці лишаються ворсинки або надриви. Причиною зазвичай є недостатня потужність на конкретній ділянці, нерівний аркуш або забруднена лінза. Нерівні аркуші фанери притискають до столу, інакше фокус на різних ділянках відрізняється і ширина різу змінюється.
Обмеження, про які варто знати заздалегідь
Лазер не замінює друкарську машину: повноколірне зображення на упаковці друкують окремо, а лазер виконує висічку і гравіювання. Поєднання можливе, наприклад друк на аркуші з подальшим різанням по мітках, але це вимагає точного суміщення, тобто камери або ретельного позиціонування.
Великий тираж простої коробки на десятки тисяч штук дешевше зробити штанцюванням. Лазер вигідний на малих і середніх серіях, у прототипуванні, при частій зміні дизайну і для виробів зі складною геометрією, де штанцформа була б дорогою. Гранична серія, після якої вигідніше замовити форму, залежить від розміру виробу і часу обробки, тому її варто рахувати для конкретного продукту, а не брати на віру.
Темна кромка, запах горілого і сажа на поверхні у частини виробів вимагають додаткової обробки: протирання, шліфування, захисної плівки на акрилі. Ці операції слід врахувати в собівартості з самого початку, щоб ціна для клієнта не виявилася заниженою.